Wie man Steinwolleplatten herstellt
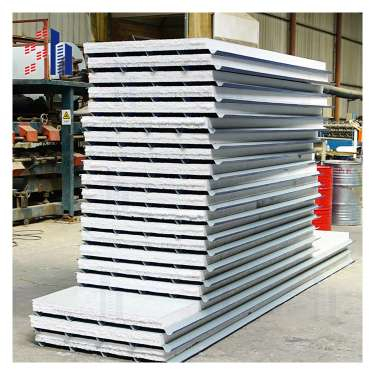
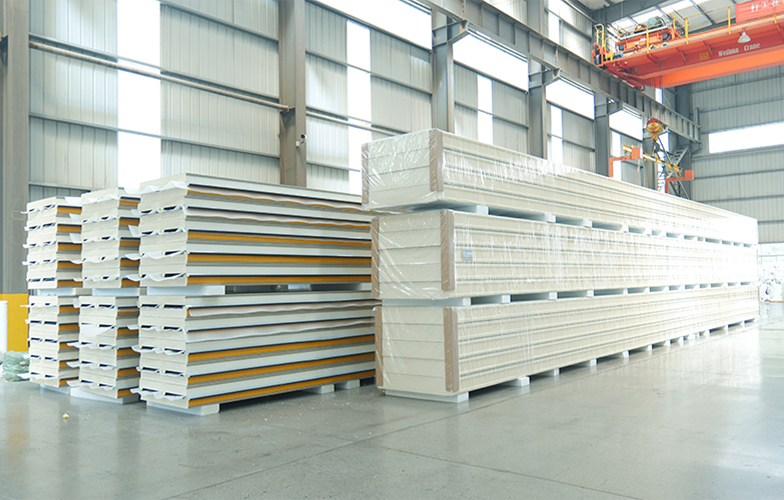
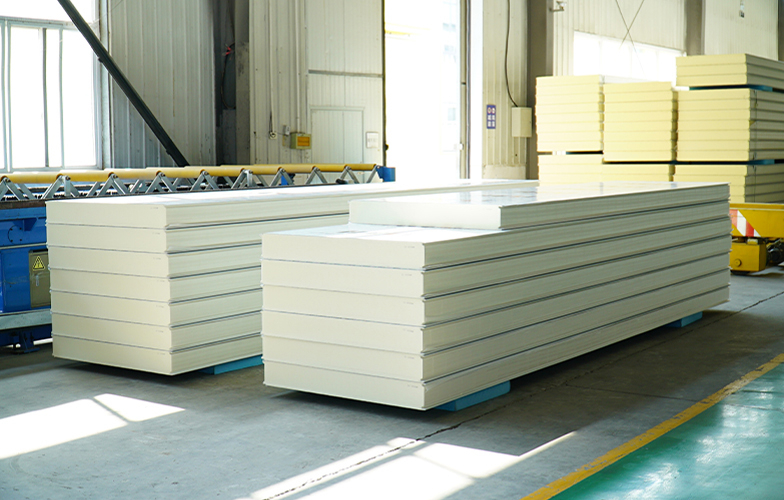
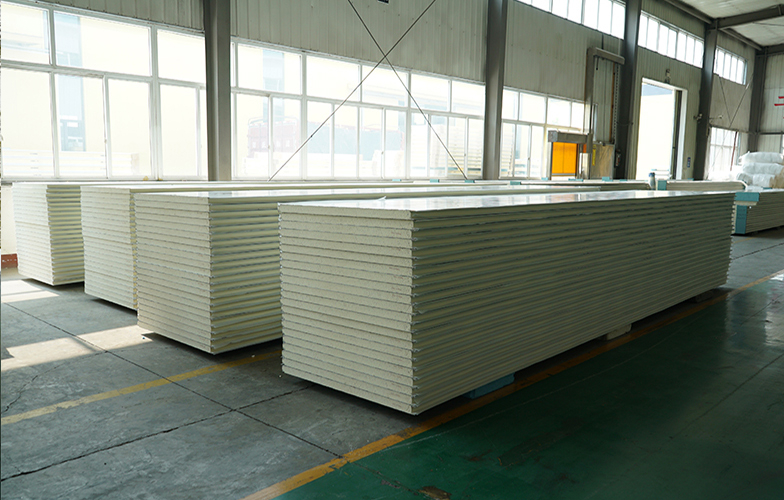
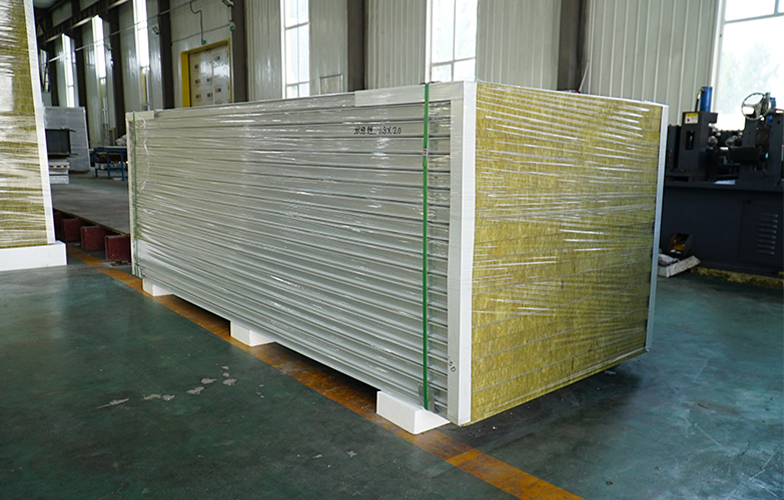
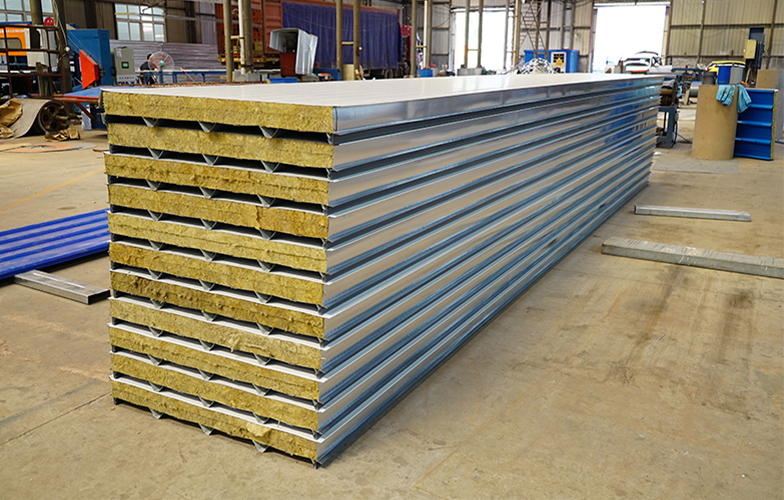
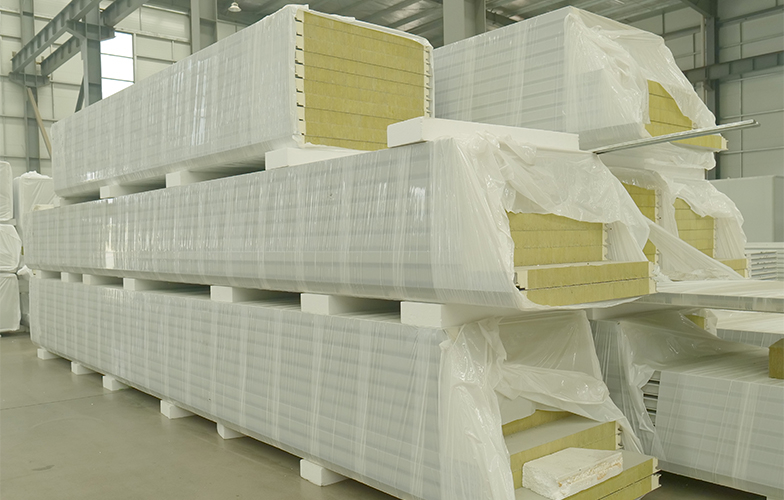
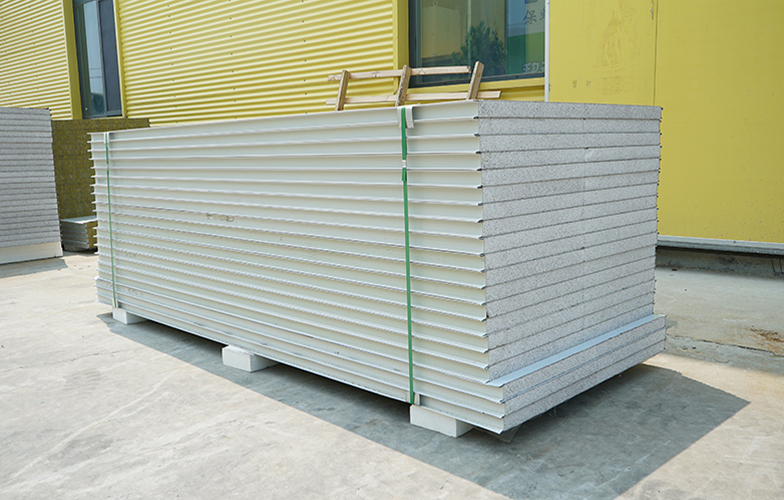
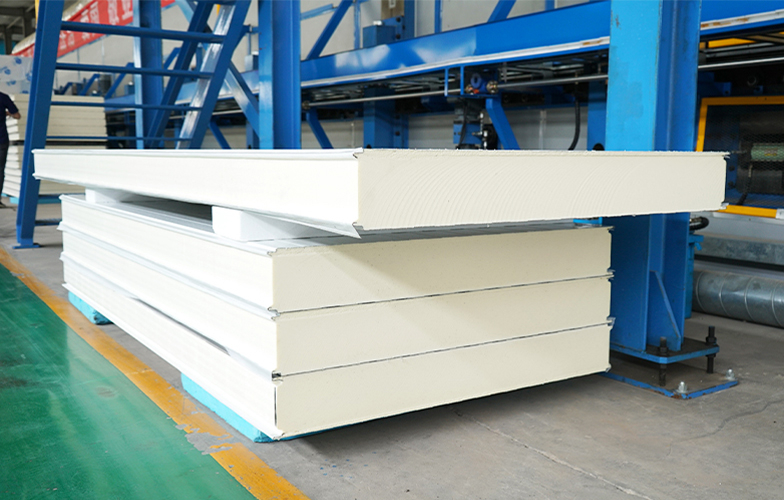
Steinwollpaneele werden hergestellt, indem mineralische Rohstoffe wie Basalt und andere geeignete Mineralien zu feinen Steinfasern verarbeitet, diese Fasern zu starren Dämmplatten geformt und die Platten zwischen Metallverkleidungen verklebt werden. Bei einem Steinwoll-Sandwichpaneel besteht der Prozess aus zwei miteinander verbundenen Schritten: Zuerst produzieren und härten die Hersteller den Steinwollkern; zweitens laminieren sie den Kern an profilierte Stahlbleche, formen die Verbindungen, schneiden die Paneele auf Länge und prüfen die fertige Baugruppe.
Das Ergebnis ist eine vorgefertigte Wand- oder Dachplatte mit einem Mineralwollkern, guter Wärmedämmung, starker Schalldämmung und einem nicht brennbaren Kern. Allerdings gehört die Feuerwiderstandsklasse zur geprüften Paneelbaugruppe – nicht einfach zum Wort „Steinwolle“ in einem Angebot.
Dieser Leitfaden erklärt, wie Steinwollpaneele hergestellt werden, warum Faserrichtung und -dichte wichtig sind, wie die Qualität geprüft wird und was Käufer von einem Lieferanten wie SHANGHE vor der Aufgabe einer Projektbestellung anfordern sollten.
Die kurze Antwort
Ein typischer Herstellungsprozess für Steinwoll-Sandwichpaneele umfasst folgende Schritte:
Mineralische Rohstoffe auswählen und dosieren.
Die Mineralmischung in einem Hochtemperaturofen schmelzen.
Das geschmolzene Material zu feinen Mineralfasern verspinnen.
Bei Bedarf Bindemittel und wasserabweisende Zusätze auftragen.
Die Fasern zu starren Steinwollplatten formen, ausrichten und aushärten.
Die Platten auf die erforderliche Panelbreite und -dicke zuschneiden oder anordnen.
Die Stahlcoils vorbereiten und die Panelprofile formen.
Klebstoff auftragen und den Steinwollkern zwischen den Deckschichten platzieren.
Das Verbundpanel pressen, laminieren und aushärten.
Auf Länge schneiden, prüfen, verpacken und für die Installation vorbereiten.
Die genaue Maschinerie, Bindemittelrezeptur, Dichte, Plattenprofil und Produktionsgeschwindigkeit variieren je nach Werk und Produkttyp. Ein glaubwürdiger Lieferant sollte erklären können, welche Schritte kontinuierlich, welche chargenbasiert sind und welche Prüfdokumente für die fertige Platte gelten.
Schritt 1: Auswahl und Vorbereitung der Rohmaterialien
Steinwolle beginnt mit mineralischen Rohstoffen. Basalt ist ein häufig verwendetes Ausgangsmaterial, da er die mineralische Zusammensetzung liefert, die benötigt wird, um bei hoher Temperatur stabile Fasern zu bilden. Je nach Produktionsrezeptur können Hersteller auch Dolomit, andere geeignete Mineralien und ausgewähltes recyceltes mineralisches Material verwenden.
Vor dem Schmelzen werden die Bestandteile entsprechend den angestrebten Fasereigenschaften abgewogen und gemischt. Die Rezeptur beeinflusst:
Faserdurchmesser und Faserlänge
Schmelzverhalten und Energieverbrauch
Kerndichte und Rückstellkraft
Wärmeleitfähigkeit
Temperaturbeständigkeit
Bindemittelbedarf und endgültige mechanische Festigkeit
Die Rohstoffauswahl ist nicht der einzige Qualitätsfaktor. Eine gleichbleibende Dosierung ist ebenso wichtig. Schwankungen in der Mineralmischung können die Faserstruktur beeinflussen, während eine schlechte Lagerung Feuchtigkeit oder Verunreinigungen in den Prozess einbringen kann.
Schritt 2: Schmelzen der Mineralmischung
Die vorbereitete Mineralmischung wird in einen Ofen gegeben, wo sie erhitzt wird, bis sie zu einer geschmolzenen Mineralschmelze wird. Die industrielle Steinwolleproduktion verwendet sehr hohe Temperaturen; die genaue Temperatur hängt von der Ofenkonstruktion und dem Rohmaterialrezept ab.
In diesem Stadium kontrolliert der Hersteller:
Temperaturstabilität des Ofens
Viskosität der Schmelze
Aufgaberate
Energieeintrag
Schlacken- oder ungeschmolzene Partikelgehalt
Eine stabile Schmelze ist entscheidend. Wenn die Schmelze zu viskos ist, können die Fasern ungleichmäßig sein oder unverfaserte Partikel enthalten. Wenn der Prozess nicht kontrolliert wird, kann die resultierende Wolle in Dichte, Elastizität und thermischer Leistung variieren.
Schritt 3: Faserbildung des geschmolzenen Materials
Das geschmolzene Mineral wird durch ein Spinn- oder Fasersystem in Fasern umgewandelt. Die Schmelze wird zu feinen Strängen gezogen, wodurch eine wolleartige Struktur mit vielen Lufträumen entsteht.
Diese Lufträume reduzieren den Wärmeübergang, während die mineralische Zusammensetzung dem Material seine Hochtemperaturbeständigkeit verleiht. Die Fiberisierungsanlage und die Prozesskontrolle beeinflussen die Gleichmäßigkeit des Fasernetzes. Bei einem Sandwichpaneelkern ist die Gleichmäßigkeit wichtig, weil der Kern sowohl die Dämmung als auch die Unterstützung der Stahlverkleidungen gewährleisten muss.
In der Fiberisierungsphase balancieren Hersteller auch das Verhältnis zwischen:
Feinen Fasern für thermische und akustische Leistung
Ausreichender Faserlänge für mechanische Integrität
Geringem Anteil nicht fiberisierter Bestandteile
Gleichmäßiger Verteilung über die Produktionsbreite
Schritt 4: Zugabe von Bindemittel und wasserabweisender Behandlung
Frisch gebildete Mineralfasern werden zu einer lockeren Matte gesammelt. Üblicherweise wird eine kleine Menge Bindemittel verwendet, damit die Fasern nach dem Aushärten zusammenhalten. Je nach Produktdesign kann der Kern auch eine wasserabweisende Behandlung erhalten.
Das Bindemittelsystem muss sorgfältig kontrolliert werden. Zu wenig Bindemittel kann die Integrität der Platte beeinträchtigen; zu viel organisches Bindemittel kann Rauch, Brandklasse und Emissionen beeinflussen. Dies ist einer der Gründe, warum eine Brandklasse mit dem genauen Produkt und der Plattenanordnung verknüpft sein sollte, anstatt allein aus dem Kernmaterialnamen abgeleitet zu werden.
Für Käufer sind nützliche Fragen:
Wie hoch ist die deklarierte Kerndichte?
Wie hoch ist die deklarierte Wärmeleitfähigkeit?
Ist der Kern hydrophob oder wasserabweisend?
Welcher Prüfbericht deckt das bindemittelhaltige Produkt ab?
Bezieht sich die Brandklasse nur auf den Kern oder auf die gesamte fertige Platte?
Schritt 5: Formen und Aushärten der Steinwollplatte
Die lose Fasermatte wird auf eine kontrollierte Dicke und Dichte geformt und dann durch einen Aushärteofen geführt. Hitze aktiviert das Bindemittel und fixiert die Fasern zu einer stabilen Dämmplatte.
Der Aushärteprozess beeinflusst:
Dickentoleranz
Dichteverteilung
Druckfestigkeit
Zugfestigkeit senkrecht zu den Deckschichten
Dimensionsstabilität
Verbundverhalten während der Paneelkaschierung
Bei Sandwichpaneelen muss der Kern stabil bleiben, wenn er geschnitten, gehandhabt, verklebt und komprimiert wird. Eine Platte, die optisch akzeptabel aussieht, kann dennoch versagen, wenn ihre Dichte ungleichmäßig ist oder ihre Zugfestigkeit für das vorgesehene Paneelsystem nicht ausreicht.
Schritt 6: Schneiden und Ausrichten des Kerns für Sandwichpaneele
Sobald die Steinwollplatte ausgehärtet ist, wird sie in Streifen oder Platten geschnitten, um der Paneelproduktionsbreite zu entsprechen. Bei vielen Konstruktionen von strukturellen Sandwichpaneelen werden die Kernstücke so angeordnet, dass die Hauptfasern senkrecht zu den Metallverkleidungen verlaufen. Diese Anordnung – oft Lamellen- oder lamellare Orientierung genannt – trägt dazu bei, die Zugleistung des Kerns zwischen den Verkleidungen zu verbessern.
Dieser Schritt ist wichtig, weil Steinwolle faserig und richtungsabhängig ist. Die Art und Weise, wie der Kern geschnitten und ausgerichtet wird, kann Folgendes beeinflussen:
Verbundfestigkeit zwischen Kern und Stahl
Zugfestigkeit über das Paneel hinweg
Beständigkeit gegen Delaminierung
Stabilität bei der Handhabung des Paneels
Strukturelles Verhalten unter Wind- oder anderen Lasten
Ein Lieferant sollte daher nicht nur „Steinwollkern“ angeben, sondern auch die Kernrohdichte, die Orientierung, die Dickentoleranz und die relevanten mechanischen Eigenschaften.
Schritt 7: Vorbereitung der Stahldeckschichten
Während der Kern vorbereitet wird, werden die Metalldeckschichten aus Stahlcoils verarbeitet. Der Stahl ist typischerweise verzinkt oder mit einem Korrosionsschutz- und Oberflächensystem beschichtet, das für die Projektumgebung ausgewählt wurde.
Der Prozess der Stahldeckschichten umfasst üblicherweise:
Abwickeln des Blechs
Reinigen oder Vorbereiten der Oberfläche, wo erforderlich
Aufbringen von Schutzfolie oder Produktionsschutz
Rollformen des Wand- oder Dachprofils
Erzeugen der Randgeometrie und des Fugenprofils
Überprüfung der Breite, Ebenheit und Beschichtungszustand
Die Dicke der Deckschicht, der Beschichtungstyp, das Profil und die Fugenausführung beeinflussen die Witterungsbeständigkeit, Tragfähigkeit, Optik und das Brandverhalten. Eine feuerbeständige Platte sollte nicht allein auf der Grundlage eines Kernzertifikats spezifiziert werden, wenn der geprüfte Aufbau eine andere Deckschichtdicke oder ein anderes Beschichtungssystem verwendet hat.
Schritt 8: Auftragen des Klebstoffs und Einlegen des Kerns
Die profilierten Metalldeckschichten werden auf der Produktionslinie positioniert, und der Klebstoff wird gemäß der Plattenkonstruktion aufgetragen. Der vorbereitete Steinwollkern wird dann zwischen die Deckschichten gelegt.
Der Klebstoff muss die erforderliche Klebefläche abdecken, ohne große Hohlräume oder übermäßige Ansammlungen zu hinterlassen. Eine schlechte Klebstoffverteilung kann Folgendes verursachen:
Lokale Entschichtung
Oberflächenwellen
Verringerte Plattensteifigkeit
Wassereintrittspfade an beschädigten Stellen
Versagen bei Handhabung oder im Betrieb
Die Linie muss auch die Ausrichtung des Kerns, der Stahldeckschichten und der Längsfugen kontrollieren. Kleine Ausrichtungsfehler können nach der Montage als Lücken oder ungleichmäßige Fugen sichtbar werden.
Schritt 9: Pressen, Laminieren und Aushärten der Platte
Die drei Schichten werden zusammengepresst, sodass der Klebstoff den Steinwollkern mit den Stahlverkleidungen verbindet. Je nach Anlage und Klebstoffsystem kann die Platte eine kontinuierliche Doppelbandpresse oder ein diskontinuierliches Presssystem durchlaufen.
Während der Laminierung kontrolliert der Hersteller:
Dicke des Panels
Pressdruck
Bandgeschwindigkeit oder Presszeit
Aushärtebedingungen des Klebstoffs
Kernkompression
Fassadenausrichtung
Ziel ist es, eine stabile Verbundplatte zu schaffen, nicht drei lose zusammengefügte Schichten. Eine ordnungsgemäß verklebte Platte lässt sich leichter transportieren, montieren und an den Fugen luftdicht halten.
Schritt 10: Schneiden, Fugenvorbereitung und Oberflächenschutz
Nachdem der Verbundwerkstoff die erforderliche Handhabungsfestigkeit erreicht hat, wird die Platte auf die angegebene Länge zugeschnitten. Die Kanten und Fugenprofile werden so bearbeitet, dass benachbarte Platten ineinandergreifen oder mit der erforderlichen Dichtungs- und Befestigungsanordnung aufeinandertreffen können.
Übliche Endbearbeitungsvorgänge umfassen:
Zuschneiden der Paneele auf Projektlänge
Trimmen freiliegender Kernbereiche
Prüfung der Nut-Feder- oder verdeckten Verbindungsgeometrie
Aufbringen einer Schutzfolie auf beschichteten Stahl
Hinzufügen von Etiketten und Chargenidentifikation
Vorbereitung passender Abschlussprofile und Zubehörteile
Eine vollständige Paneellösung umfasst mehr als nur das flache Paneel. Abschlussprofile, Befestigungselemente, Dichtstoffe, Verschlüsse und Brandschutzdetails können darüber entscheiden, ob die installierte Wand wie geplant funktioniert.
Schritt 11: Qualitätskontrolle und Prüfung
Die Qualitätskontrolle sollte während der gesamten Produktion stattfinden, nicht nur an der Verpackungsstation. Eine professionelle Fabrik prüft sowohl die Rohmaterialien als auch das fertige Paneel.
Typische prozessbegleitende Prüfungen umfassen:
Stahlblechdicke und Beschichtungszustand
Plattenbreite und -länge
Kerndicke und -dichte
Ebenheit und Aussehen
Klebstoffabdeckung
Verbundintegrität
Fugenmaße
Plattengewicht
Verpackungszustand
Je nach Markt und Projektspezifikation kann die Dokumentation Wärmeleitfähigkeit, Druck- oder Zugfestigkeit, Wasseraufnahme, Brandverhalten-Klassifizierung, Ergebnisse von Feuerwiderstandsprüfungen, akustische Daten und Last-/Spannweiteninformationen umfassen.
Die Klassifizierung des Steinwollkerns ist nicht dasselbe wie der Feuerwiderstand der Paneele
Diese Unterscheidung sollte in jeder ernsthaften Kaufdiskussion erscheinen.
Brandverhalten beschreibt, wie sich ein Material verhält, wenn es Feuer ausgesetzt wird. Steinwolle wird gewählt, weil ihr mineralischer Kern nicht brennbar ist oder eine sehr begrenzte Brennbarkeit aufweist, abhängig vom geprüften Produkt und Klassifizierungssystem.
Feuerwiderstand beschreibt, wie lange eine komplette Wand-, Dach- oder Trennwandkonstruktion unter Feuerbeanspruchung eine festgelegte Leistung aufrechterhalten kann. Das Ergebnis hängt von der Paneeldicke, den Deckschichten, Fugen, Befestigungen, Unterstützungen, Durchdringungen und Brandschutzdetails ab.
Ein einzelnes Kerndatenblatt kann nicht beweisen, dass eine komplette Wand eine EI 60- oder EI 120-Klassifizierung aufweist. Fordern Sie einen Prüfbericht an, der das genaue Paneelsystem, die Dicke und die Installationskonfiguration abdeckt, die für Ihr Projekt erforderlich sind.
Kontinuierliche vs. diskontinuierliche Herstellung von Steinwolle-Paneelen
Es gibt zwei grundlegende Produktionsansätze:
Kontinuierliche Produktion
In einer kontinuierlichen Linie arbeiten Stahlcoils, Klebstoff, Kernmaterial und Pressanlagen als koordinierter Prozess. Dieser Ansatz eignet sich für die wiederholte Produktion von Standardpaneeltypen und kann bei guter Kontrolle gleichbleibende Abmessungen liefern.
Diskontinuierliche Produktion
Bei einem diskontinuierlichen Prozess werden Paneele in einzelnen Chargen oder Abschnitten montiert und gepresst. Dies kann für kundenspezifische Größen, spezielle Oberflächen, kleinere Produktionsläufe oder Konstruktionen nützlich sein, die längere Press- und Aushärtezeiten erfordern.
Keine der beiden Methoden ist automatisch für jedes Projekt besser. Käufer sollten die dokumentierten Eigenschaften des fertigen Paneels, die Verbindungsqualität, Toleranzen, geprüfte Brandleistung und die Fähigkeit, den geforderten Lieferzeitplan einzuhalten, bewerten.
Typische Material- und Leistungsparameter
Die folgenden Bereiche sind allgemeine Branchenorientierungswerte und kein Ersatz für ein Produktdatenblatt oder einen Prüfbericht:
| Parameter | Typische Orientierung für Steinwolle-Sandwichpaneele |
| Kerndichte | Etwa 80–150 kg/m³, abhängig von der Paneelkonstruktion |
| Kerndicke | Üblicherweise im Bereich von etwa 50–200 mm gewählt |
| Wärmeleitfähigkeit | Oft etwa 0,033–0,045 W/(m·K), abhängig von Dichte und Prüfverfahren |
| Stahlverkleidung | Üblicherweise verzinkter oder farbbeschichteter Stahl; Dicke und Beschichtung richten sich nach dem Projekt |
| Paneelverwendung | Wände, Dächer, Trennwände, Industriegebäude und feuerbeständige Gehäuse, wenn das geprüfte System dies zulässt |
| Wichtiger Kompromiss | Höhere Feuer- und Schalldämmleistung, aber mehr Gewicht und geringere Isolierung pro Millimeter als Schaumkerne |
Die tatsächlichen Werte variieren je nach Kernrezeptur, Faserorientierung, Deckschichtspezifikation, Klebstoffsystem, Prüftemperatur und der zur Messung verwendeten Norm.
Wie man prüft, ob ein Lieferant eine echte Steinwollplatte herstellt
Bevor Sie eine Angebotsanfrage stellen, bitten Sie den Lieferanten um Folgendes:
Ein technisches Datenblatt mit Angabe der Kerndichte, Dicke, Wärmeleitfähigkeit und mechanischen Eigenschaften.
Eine klare Beschreibung der Kernorientierung und der Art und Weise, wie der Kern mit den Deckschichten verbunden ist.
Die Brandverhaltensklassifizierung für den Kern und, sofern verfügbar, separat für die fertige Platte.
Den Feuerwiderstandsbericht, falls das Projekt EI, REI oder eine andere zeitbasierte Klassifizierung erfordert.
Die geprüfte Plattendicke und Deckschichtspezifikation, damit Sie den Bericht mit dem Angebot vergleichen können.
Ein Muster oder ein Querschnittsfoto, das den Kern, das Fugenprofil und den Verbindungszustand zeigt.
Einen Qualitätskontroll- und Verpackungsplan für die erforderliche Versandroute.
Eine Liste von Zubehörteilen, einschließlich Abschlussblechen, Befestigungselementen, Dichtstoffen und Verschlüssen.
Seien Sie vorsichtig, wenn ein Angebot nur „feuerfeste Steinwollplatte der Klasse A“ angibt, ohne die Prüfnorm, den Plattenaufbau, die Dichte, die Dicke oder den Zertifikatsumfang zu nennen.
FAQ
F: Kann ich Steinwollplatten in einer kleinen Werkstatt herstellen?
A: Die Herstellung des Mineralwollkerns erfordert Hochtemperaturschmelz- und Faserausrüstung, Bindemittelauftrag, Formgebung und Aushärtung. Das Laminieren eines fertigen Steinwollkerns zu einer Sandwichplatte ist ein separater industrieller Prozess, der ebenfalls kontrollierten Klebstoffauftrag, Pressen und Qualitätsprüfung erfordert. Es handelt sich nicht um einen sicheren oder zuverlässigen Heimwerkerprozess.
F: Welche Rohstoffe werden zur Herstellung von Steinwolle verwendet?
A: Basalt und andere kompatible mineralische Materialien werden üblicherweise verwendet. Einige Produktionsrezepte verwenden auch Dolomit und ausgewählte recycelte mineralische Materialien. Das genaue Rezept ist herstellerspezifisch und sollte nicht allein aus dem Produktnamen abgeleitet werden.
F: Warum sind Steinwollplatten schwerer als PU- oder EPS-Platten?
A: Steinwolle ist ein dichtes Mineralfasermaterial, während PU und EPS Polymer-Schäume mit geringer Dichte sind. Die zusätzliche Masse verleiht Steinwolle eine stärkere akustische und brandbezogene Leistung, erfordert jedoch auch Aufmerksamkeit für strukturelle Unterstützung, Handhabung und Frachtplanung.
F: Sind Steinwolle-Sandwichpaneele feuerfest?
A: Der Mineralfaserkern wird für nicht brennbare oder begrenzt brennbare Leistung ausgewählt, aber „feuerfest“ ist keine vollständige Spezifikation. Das fertige Paneel und die installierte Baugruppe müssen anhand der relevanten Brandverhaltens- und Feuerwiderstandsnormen bewertet werden.
F: Was ist der Unterschied zwischen Steinwolle- und Mineralwolle-Paneelen?
A: „Mineralwolle“ ist die breitere Kategorie. „Steinwolle“ oder „Gesteinswolle“ bezieht sich im Allgemeinen auf Fasern, die aus mineralischen Rohstoffen auf Gesteinsbasis hergestellt werden. Bestätigen Sie das genaue Kernmaterial, die Dichte und die Testdokumentation in der technischen Datei des Lieferanten.
F: Wie lange dauert die Herstellung von Steinwolle-Sandwichpaneelen?
A: Die Lieferzeit hängt von der Bestellmenge, der Paneeldicke, der Farbe, dem Profil, dem Produktionsplan, dem Zubehör und der Versandvorbereitung ab. Ein Lieferant sollte den Produktions- und Verpackungsplan bestätigen, nachdem er die vollständige Projektspezifikation erhalten hat.
Warum Steinwollpaneele von SHANGHE beziehen?
SHANGHE ist ein in China ansässiger Hersteller von gedämmten Sandwichpaneelen und vorgefertigten Bausystemen und liefert Paneele mit Steinwoll-, PU-, PIR- und EPS-Kern für Projektkäufer. Für Projekte mit Steinwollpaneelen kann SHANGHE bei Folgendem unterstützen:
Kernauswahl auf Basis der erforderlichen Dicke, Dichte, des akustischen Ziels und der Brandschutzspezifikation
Paneelanpassung einschließlich Stahlverkleidung, Profil, Verbindungsart, Länge und Farbe
Prüfung der Dokumentation, damit das Angebot die Prüfnorm und den Umfang jedes Berichts ausweist
Zubehör und Verpackung einschließlich Abdeckprofile, Befestigungselemente, Dichtstoffe und Exportverpackung für schwerere Mineralstoffkern-Paneele
Fabrikdirekte Projektkommunikation zu Menge, Mindestbestellmenge, Produktionsplan und Lieferplanung
Projektangebot anfordern: Senden Sie SHANGHE Ihren Gebäudetyp, Ihr Ziel, die Wand- oder Dachfläche, die Paneeldicke, die erforderliche Brandklassifizierung, die Stahlspezifikation und die Menge. Das richtige Paneel sollte anhand der Projektanforderungen ausgewählt werden – nicht anhand eines allgemeinen Etiketts „feuerfest“.